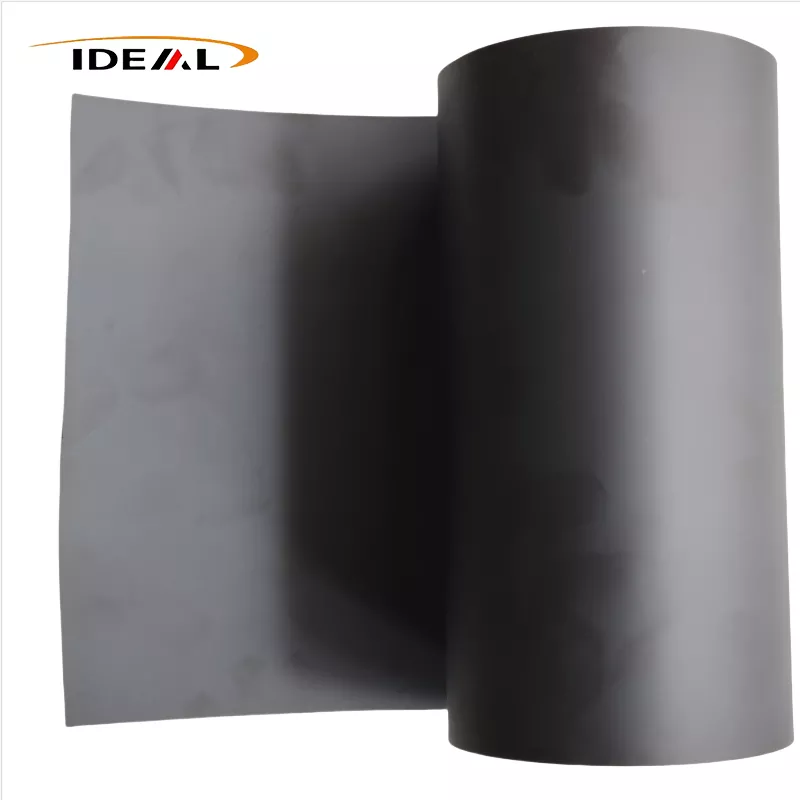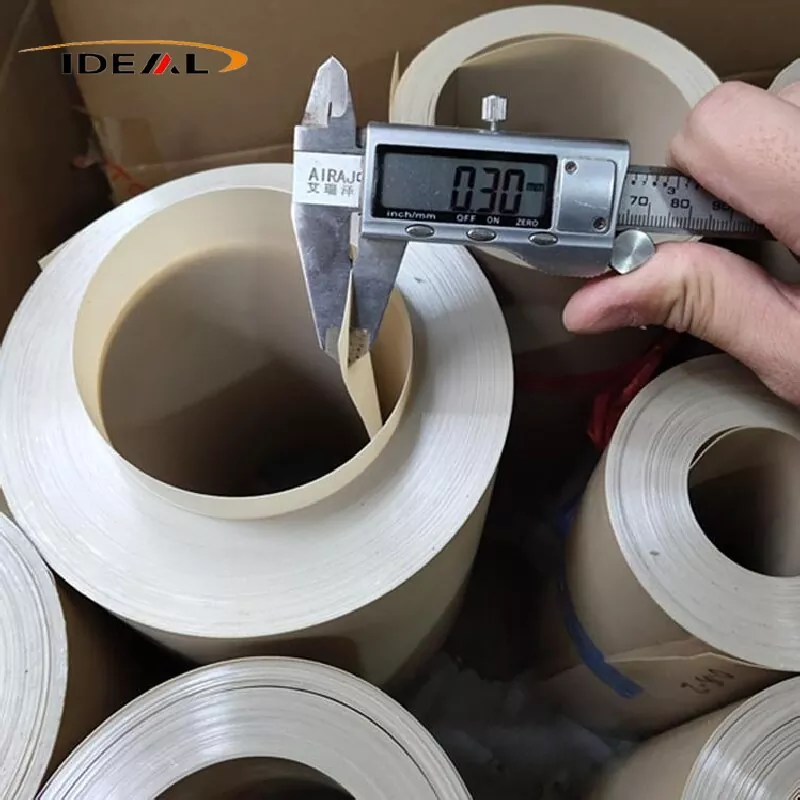
Filmul PEEK umplut cu carbon (film turnat din polieteretercetonă umplut cu fibră de carbon tăiată) folosește ca matrice rășină PEEK termoplastică semicristalină de înaltă performanță. Este combinat cu fibră de carbon tocată pe bază de PAN și format continuu printr-un proces de extrudare prin turnare plată cu matriță în T pentru a produce un material de film plastic de inginerie negru.
Filmul PEEK umplut cu carbon păstrează proprietățile fundamentale ale PEEK virgin, inclusiv rezistența la temperaturi înalte, rezistența chimică, rezistența la hidroliză și rezistența la radiații. Între timp, realizează îmbunătățiri substanțiale ale rigidității, conductivității termice, rezistenței la uzură auto-lubrifiante și stabilității dimensionale. Materialul prezintă caracteristici semiconductoare și performanțe de bază de ecranare electromagnetică. Este potrivit în primul rând pentru condiții de funcționare care implică uzură la temperaturi ridicate, disipare a căldurii, design ușor, medii cu vid, aplicații aerospațiale, energie nouă și mașini de precizie.
Filmul PEEK cu fibră de carbon este un film compozit negru continuu fabricat din pelete de rășină PEEK de extrudare amestecate cu fibre de carbon tăiate, urmate de turnare și recoacere la temperatură înaltă. Sunt disponibile trei tipuri de umplere principale: CF10, CF20 și CF30.
Calitatea de umplere scăzută CF10 are cea mai scăzută vâscozitate a topiturii și o fluiditate optimă, deci este cea mai ușoară calitate pentru producția de film turnat (0,05-0,3 mm). Are puține fibre plutitoare la suprafață, menține o duritate rezonabilă și rezistă la fragilitate. Deformarea după tăiere este relativ minoră, oferind un echilibru bun între armătură și duritate.
Deficiențe: îmbunătățirea limitată a rigidității, reducerea ușoară a coeficientului de dilatare termică, îmbunătățirea moderată a rezistenței la uzură și câștiguri modeste ale conductibilității electrice și termice.
CF20 prezintă vâscozitate moderată la topire și poate fi turnat stabil în filme (0,10-0,40 mm). În comparație cu CF10, modulul său, rezistența la uzură, conductivitatea termică și stabilitatea dimensională sunt îmbunătățite semnificativ. Friabilitatea nu a atins nivelul CF30, iar pelicula păstrează încă o toleranță acceptabilă la îndoire. CF20 oferă cel mai bun echilibru general între performanța completă a materialului și procesabilitatea filmului turnat.
CF30 oferă cea mai mare armătură, rezistență la uzură și conductivitate termică. Cu toate acestea, vâscozitatea topiturii crește semnificativ, ceea ce face dificilă producția stabilă de filme turnate ultra-subțiri; producția fiabilă este limitată la grosimi ≥0,25 mm. Filmul demonstrează o fragilitate mult crescută și se pot forma micro-fisuri la îndoire ușoară. Riscul de deformare după tăiere cu matriță crește substanțial, iar controlul fibrelor plutitoare de suprafață devine o provocare. Peletul de bază CF30 are deja o alungire foarte mică la rupere. Odată procesată în peliculă subțire, eliberarea tensiunii reziduale interne crește semnificativ probabilitatea deformarii în timpul operațiunilor de tăiere cu matriță din aval.
Principiul de bază pentru aceste diferențe de proprietăți este că încărcarea mai mare a fibrei de carbon crește vâscozitatea topiturii. În procesarea filmului turnat, rășina topită se răspândește uniform din matrița cu fante și este trasă printr-o serie de role de răcire. Formulările cu umplere ridicată sunt susceptibile la fisuri, zâmbituri de suprafață și defecte ale fibrei plutitoare atunci când sunt supuse la tragere.
Notă: Această descriere se aplică numai filmelor turnate umplute cu fibră de carbon tăiate; Preimpregnatele continue din fibră de carbon sunt excluse, la fel ca și clasele antistatice ESD dedicate. Folia PEEK obișnuită umplută cu fibră de carbon nu este echivalentă cu filmul antistatic ESD dedicat. Domeniul său de rezistivitate este instabil și nu poate fi utilizat direct ca material antistatic de calitate semiconductoare.
Guangzhou Ideal a început producția de film PEEK umplut cu fibră de carbon în 2014. În ultimii zece ani, am îmbunătățit echipamentele de producție, am optimizat fluxurile de lucru de producție și am stabilit proceduri formale de control al calității. Controale stricte sunt implementate în fiecare etapă: inspecția primită a peleților combinați, monitorizarea sincronă în timp real în timpul producției și testarea finală de laborator în fabrică.
1. Inspecția materiei prime primite:
A. Un tester de umiditate Karl Fischer este utilizat pentru a analiza conținutul de umiditate al materiei prime. Controlăm conținutul de umiditate al peletelor modificate la ≤0,02% pentru a preveni defectele de bule și orificii în peliculele finite.
B. Efectuăm un test de reziduuri de cenușă în cuptor cu mufă (calcinare la 580-600°C) pentru a măsura încărcarea umpluturii cu fibră de carbon. Abaterea permisă între conținutul de umplutură măsurat și specificația nominală este ≤±0,5% în greutate.
C. După amestecarea cu două șuruburi pentru prepararea probei, fibrele de carbon sunt separate prin piroliză. Lungimile fibrelor sunt numărate la un microscop optic pentru a confirma un interval de lungime a fibrei reținute țintă de 0,2-0,6 mm și pentru a identifica strivirea excesivă a fibrelor.
2. Film PEEK cu fibră de carbon Inspecție on-line în timp real pe linia de producție:
A. Monitorizarea on-line a grosimii: indicatorul de grosime cu raze β sau un indicator de grosime fără contact cu laser efectuează scanare transversală continuă pe toată lățimea rolei; sunt generate curbe de grosime în timp real, iar secțiunile în afara toleranței sunt semnalate automat. Aceasta permite reglarea fină în buclă închisă a buzei matriței. Potrivit pentru producția continuă de film turnat de 0,1-0,5 mm; toleranța de grosime este menținută la ±0,01-0,03 mm.
B. Sistem de inspecție vizuală a suprafeței CCD online: camerele industriale de mare viteză identifică defecte ale suprafeței, inclusiv puncte negre, particule arse, găuri, zgârieturi longitudinale și fibre plutitoare. Locațiile defectelor sunt marcate prin marcaj cu jet de cerneală; segmentele de bandă defecte pot fi îndepărtate în operațiunile de înfășurare ulterioare. Limitări: inspecția CCD nu poate detecta resturi metalice încorporate sub suprafață sau micro-goluri interne; examinează doar suprafața exterioară a filmului.
C. Inspecție cu raze X online: detectarea defectelor online cu raze X evaluează filmul pentru particule metalice dure încorporate. Acesta este un echipament opțional de ultimă generație și nu este o configurație standard pentru toate sesiunile de producție.
3. Testare offline de laborator pentru produse finite:
A. Verificarea dimensională și a aspectului: grosimea filmului se măsoară cu un micrometru digital; lățimea, lungimea și suprafața de capăt al rolei sunt verificate folosind reguli de măsurare a oțelului. Calitatea suprafeței este evaluată prin observație vizuală combinată cu examinarea stereomicroscopului pentru a evalua severitatea fibrei plutitoare; se face o distincție între textura superficială slabă și fibrele plutitoare expuse proeminente. Zgârieturile de suprafață și defectele pete negre sunt înregistrate oficial.
B. Detectarea microstructurii: Specimenele sunt pregătite pentru analiza metalografică în secțiune transversală. Evaluăm dispersia fibrelor de carbon, verificăm aglomerarea fibrelor și cuantificăm porozitatea internă. Ținta noastră de control intern pentru porozitate este sub 2%; de asemenea, depistam resturi metalice fine încorporate. DSC (Differential Scanning Calorimetry) este utilizat pentru a testa temperatura de vârf de topire, cristalinitatea și temperatura de tranziție sticloasă (Tg). Cristalinitatea internă este controlată între 25-32%; Variația cristalinității lot la lot este monitorizată pentru a evalua eficacitatea tratamentului de recoacere.
C. Testarea proprietății mecanice: în conformitate cu ISO527-3, modulul de tracțiune, rezistența la rupere și alungirea la rupere sunt testate separat de-a lungul direcției mașinii de extrudare (MD) și a direcției transversale (TD). Se calculează raportul modulului MD-la-TD, cu o limită de control intern ≤1,6 pentru gestionarea anizotropiei.
D. Evaluarea tensiunii interne reziduale prin testul de deformare tăiat cu matriță: Pregătiți mostre de film PEEK umplute cu fibre arbon C de 100 mm × 100 mm pătrate, așezați-le liber pe o placă plată de sticlă și lăsați-le să se odihnească la temperatura camerei timp de 24 de ore. Se măsoară înălțimea arcului de colț a fiecărui specimen. Pentru gradele standard necoacete, înălțimea maximă admisă a arcului este ≤6 mm; pentru gradele de recoacere offline de precizie, înălțimea arcului trebuie să fie ≤2-3mm.
E. Testarea proprietății termice: Temperatura de deformare a căldurii (HDT, ISO75) și coeficientul de dilatare termică (CTE) sunt măsurate în ambele direcții MD și TD pentru a evalua stabilitatea dimensională în cicluri de temperatură înaltă și joasă.
F. Testare la frecare și rezistență la uzură: Testarea la abraziune Taber este efectuată pentru a determina coeficientul de frecare și rata de uzură pentru evaluarea performanței rezistenței la uzură.
A. Analiza metalografică a secțiunii transversale și încercările de tracțiune sunt inspecții distructive prin eșantionare; nu pot garanta că fiecare poziție de pe întreaga rolă este fără defecte.
B. Detectarea online a defectelor metalice cu raze X este un echipament opțional premium. Numai filtrarea topiturii nu poate elimina 100% din riscul cauzat de urme de contaminanți metalici străini.
C. Testul de deformare oferă doar evaluarea indirectă a tensiunii interne reziduale; nu există o metodă de testare directă care să dea o valoare numerică a tensiunii reziduale.
D. Anizotropia MD-TD poate fi evaluată numai pe specimene prelevate; procesul de fabricare a filmului turnat nu poate elimina complet acest comportament anizotrop inerent.
Odată cu implementarea procedurilor de control al calității menționate mai sus, filmul nostru PEEK umplut cu carbon prezintă suprafețe plate și netede pe ambele părți, cu un finisaj uniform negru-mat și o culoare constantă pe web.
1. Fără defecte care afectează calitatea, cum ar fi pete negre dure cauzate de aglomerarea carbonului, bule, găuri, fisuri de grosime, zgârieturi adânci, pete de ulei sau incluziuni străine.
2. Fețele de capăt ale rolei sunt îngrijite, fără straturi telescopice sau nealiniate. Înfășurarea este uniformă și strânsă; o peliculă de protecție separatoare este introdusă între straturile succesive ale plăgii.
3. Nu sunt permise puncte negre ridicate, incluziuni metalice dure încorporate, găuri penetrante, zgârieturi continue, bule și riduri.
4. Rezultatele testelor privind grosimea, performanța mecanică și conținutul de cenușă într-un singur lot de producție fluctuează în intervale acceptabile.
5. Pentru fiecare lot este emis un certificat de inspecție în fabrică COC, care indică numărul de lot, încărcarea umpluturii, grosimea filmului și datele complete ale testelor mecanice.
| Numele produsului | Film PEEK umplut cu carbon |
| Material | CF10 PEEK, CF20 PEEK, CF30 PEEK |
| Culoare (umplutură) | Negru mat uniform |
| Grosimea convențională | 12μm, 25μm, 50μm, 100μm, 200μm, 500μm, 1mm |
| Lăţime | 300 mm, 500 mm, 620 mm, 1000 mm acceptă orice tăiere personalizată cu lățime îngustă |
| Lungime | Rulourile de 50m, 100m, lungi și scurte pot fi personalizate după cum este necesar |
| eşantion | De negociat |
| Certificate | ISO9001:2012 |
| Servicii de sprijin | tăiere, laminare, prelucrare cu matriță, diferite tipuri de produse finite cu garnituri dintr-o singură bucată pot fi personalizate |
1. Conductivitate termică: PEEK pur are o conductivitate termică de numai 0,29 W/(m·K). CF10 atinge 0,5–0,7 W/(m·K), în timp ce CF30 atinge 0,8–1,2 W/(m·K), oferind o eficiență de disipare a căldurii de 3–4 ori mai mare decât PEEK pur.
2. Coeficient de dilatare termică (CTE) extrem de scăzut. Scheletul din fibră de carbon limitează deformarea termică a rășinii, asigurând o abatere dimensională minimă în timpul ciclării termice.
3. După tratamentul de recoacere și modelare, filmul atinge o rată de contracție termică de ≤0,5% la 260°C, menținând precizia dimensională stabilă pentru garniturile de precizie ultra-subțire.
1. Materialul are o autolubrificare superioară inerentă, cu un coeficient de frecare cu peste 40% mai mic decât PEEK pur. Suporta o funcționare stabilă pe termen lung, fără lubrifiere cu ulei.
2. Oferă o rezistență remarcabilă la oboseală și rezistă la fisurare sau fractură în caz de alunecare alternativă și compresie repetată.
3. Limitări: Filmul PEEK umplut cu carbon are o duritate mai mică decât pelicula PEEK naturală neumplută, cu fragilitate crescută, ceea ce o face nepotrivită pentru scenarii care implică frecvente îndoiri mari sau solicitări de impact.
4. În caz de alunecare alternativă extremă pe termen lung, filmul poate genera urme de resturi de fibre dure, deci nu este aplicabil pentru contactul direct cu suprafețele plachetelor litografice de înaltă precizie.
Fibrele de carbon interioare formează o rețea conductivă continuă, oferind rezistivitate stabilă a suprafeței, variind de la 10³–10⁸ Ω/mp. Materialul prezintă caracteristici semiconductoare și performanțe de bază de ecranare EMI, care absoarbe și izolează interferențele electromagnetice parazite generate de cabluri și modulele de alimentare.
Filmul PEEK cu fibră de carbon integrează conductivitate termică ridicată, rezistență excelentă la uzură, performanță de ecranare electromagnetică și stabilitate la vid, susținând aplicații industriale cu gamă largă, după cum urmează:
Acesta servește ca o peliculă de ecranare EMI pentru cablurile aeriene, înlocuind folia tradițională de cupru și aluminiu și reducând greutatea componentelor cu peste 30%. Acționează ca căptușeală de izolare la temperaturi înalte, rezistentă la ulei pentru compartimentele motoarelor aeronavelor, rezistând la coroziune de la combustibilul de aviație și fluidul hidraulic. Proprietățile sale rezistente la radiații și cu emisii scăzute de gaze îl fac ideal pentru izolarea modulelor de vid satelit sub diferențe extreme de temperatură a spațiului. Este, de asemenea, utilizat pentru garniturile glisante rezistente la uzură în mecanismele de transmisie de precizie cu drone.
Cu degajare scăzută, precipitare scăzută de ioni, conductivitate termică ridicată și stabilitate dimensională stabilă la vid, la temperatură înaltă, filmul PEEK umplut cu fibră de carbon este utilizat pe scară largă în procesele semiconductoare. Aplicațiile tipice includ căptușeală izolatoare la temperatură înaltă pentru camerele de vid pentru gravare, PVD, CVD și curățare cu plasmă; garnituri ultra-subțiri, termoconductoare, rezistente la uzură, pentru dispozitivele de transfer de napolitane; folii de izolare cu disipare a căldurii pentru inele de reținere CMP; și căptușeală termoconductivă rezistentă la uzură pentru bancurile de testare a cipurilor la temperatură înaltă.
Se aplică foliilor de căptușeală glisante auto-lubrifiante pentru ghidaje liniare de mare viteză și role transportoare, folii de eliberare la temperatură înaltă pentru matrițe de injecție și presare la cald, foi de etanșare rezistente la căldură și ulei pentru supape hidraulice și corpuri de pompe și plăcuțe de izolare termică anti-fricțiune pentru îmbinările robotului pentru a evita frecarea termică.
Potrivit pentru căptușeala izolată termică a camerelor de vid ale microscopului electronic și a mașinilor de acoperire optică, garnituri de fixare rezistente la coroziune la temperaturi înalte pentru echipamentele de testare fizică și chimică și filme de protecție rezistente la radiații pentru instrumentele de detectare nucleară.
1. Procese cu semiconductori de puritate ultra-înaltă care implică contact direct cu plachetele, unde deversarea resturilor de carbon poate provoca contaminarea suprafeței.
2. Aplicații care necesită performanță ESD stabilă în intervalul 10⁶–10⁹ Ω/mp, deoarece acest material prezintă fluctuații de rezistivitate largi, necontrolate și nu poate îndeplini cerințele standard de disipare statică.
3. Componente care necesită îndoiri repetate și rezistență flexibilă, datorită fragilității inerente a materialului și alungirii reduse la rupere.
4. Componente optice transparente, deoarece filmul este complet negru și opac.
5. Aplicații de foi de planeitate ultra-înaltă, fără deformare. Procesul de turnare creează o orientare inerentă a fibrei; recoacere doar ameliorează stresul rezidual și nu poate obține deformarea totală zero. Planeitatea ultra-înaltă necesită frezare CNC suplimentară de precizie pe două fețe.
6. Condiții de lucru cu medii oxidante puternice, cum ar fi acidul sulfuric concentrat, care va coroda substratul PEEK.
A1: Pentru intervalul de grosime general de 0,1–0,5 mm, gradul industrial general oferă o toleranță de grosime de ±0,02–0,04 mm, în timp ce gradul de precizie atinge ±0,01–0,03 mm. Toleranța lățimii rolei este de ±2 mm, iar toleranța pentru foile tăiate este de ±1 mm. Calibrele ultrasubțiri sub 0,1 mm adoptă standarde de toleranță relaxate, care sunt confirmate prin acord tehnic.
A2: Deformarea post-tăiere este cauzată în principal de stresul intern rezidual blocat generat în timpul turnării prin extrudare, precum și de contracția anizotropă indusă de orientarea fibrei de carbon în direcția mașinii. Gradele recoapte offline reduc eficient riscurile de deformare, deși anizotropia inerentă a materialului nu poate fi eliminată complet. Clienții cu cerințe de procesare de ultra-precizie pot implementa recoacere secundară la fața locului pentru a stabiliza și mai mult planeitatea.
A3: Pentru a minimiza stresul rezidual și anizotropia filmului PEEK umplut cu carbon turnat, adoptăm controale de bază ale procesului, inclusiv răcirea lentă cu gradient în loc de călire rapidă, tensiune scăzută de tragere, configurație optimizată a șuruburilor cu forfecare redusă și tratament profesional de recoacere offline. Sistemul nostru QC monitorizează cu strictețe raportul modulului MD-TD și nivelul deformarii tăiate. Rețineți că anizotropia materialului inerentă poate fi doar atenuată, nu eliminată complet.
A4: Lățimile rolelor principale variază de la 300 la 650 mm și pot fi tăiate în continuare în lățimi înguste personalizate. Lungimea rolei variază în funcție de grosime: peliculele subțiri de 0,1–0,25 mm sunt de obicei de 25–50 m pe rolă, iar peliculele de grosime medie de 0,3–0,5 mm sunt de 50–100 m pe rolă, toate echipate cu un miez cu diametrul interior de 76 mm.
A5: Filmul PEEK umplut cu carbon standard prezintă o rezistivitate semiconductivă instabilă pe o gamă largă de 10³–10⁵ Ω/mp. Nu este un material formal de disipare statică controlată de ESD și nu poate menține rezistivitate stabilă în intervalul standard de 10⁶–10⁹ Ω/sq ESD. Filmul PEEK stabilizat ESD specializat este necesar pentru aplicațiile formale ESD cu semiconductori.
A6: Nu. Filmul PEEK umplut cu carbon standard aruncă microparticule fine de carbon sub alunecarea prin frecare, provocând o contaminare gravă atunci când este în contact direct cu napolitanele. Acest material este potrivit numai pentru căptușeli de uzură fără contact cu plachete și lamele de izolare din interiorul echipamentelor semiconductoare. Componentele de precizie cu contactul plăcilor trebuie să fie fabricate din materiale ESD PEEK de calitate semiconductoare de înaltă puritate.