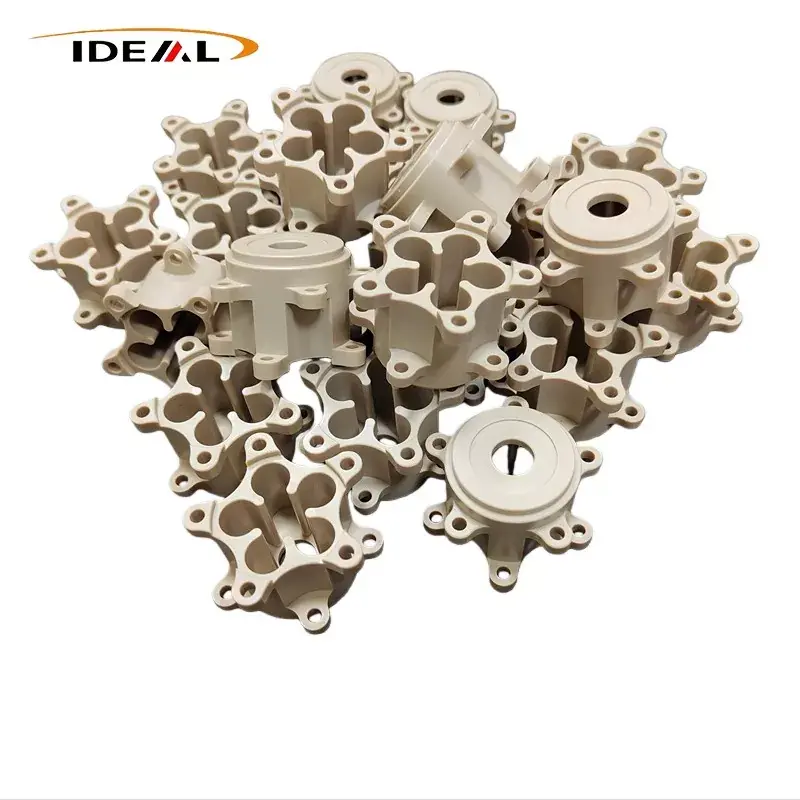
Ansamblurile mecanice moderne care funcționează sub sarcini combinate termice, chimice și de frecare pun așteptări mari asupra componentelor de etanșare și de rezervă. Multe componente polimerice convenționale se degradează rapid sub stres ciclic continuu, aducând întreținere frecventă a hardware-ului și întreruperi operaționale neplanificate. Echipele tehnice trebuie să înțeleagă comportamentul specific materialului, constrângerile de asamblare și potrivirea condițiilor de funcționare pentru a extinde durata de funcționare a componentelor.Inele PEEKoferă o performanță multidimensională echilibrată care abordează multe moduri de defecțiuni comune întâlnite în hardware-ul industrial complex.
Polieteretercetona aparține familiei de polimeri termoplastici aromatici, cunoscute pentru o putere mecanică stabilă în intervale largi de lucru. Rășina de bază poate fi combinată cu diferite materiale de umplutură pentru a modifica rezistența la uzură, rigiditatea și conductibilitatea termică pentru a se potrivi cerințelor de asamblare țintă. Fiecare variantă de umplutură aduce compromisuri distincte pe care inginerii trebuie să le cântărească înainte de specificația finală.
Stabilitatea intrinsecă a materialului formează baza pentru ciclurile de service extinse. Absorbția scăzută de umiditate minimizează schimbarea dimensională atunci când componentele întâlnesc aer umed sau fluide de lucru pe bază de apă. Rezistența la flacără este construită în structura polimerului de bază fără aditivi suplimentari cu halogen, ceea ce adaugă fiabilitate pentru echipamentele expuse la evenimente termice neașteptate. Expansiunea termică rămâne relativ scăzută în rândul materialelor termoplastice, păstrând consistența dimensională pe măsură ce hardware-ul circulă între stările de funcționare calde și reci.
Opțiunile de umplere modifică caracteristicile liniei de bază. Amestecurile de fibră de carbon sporesc rezistența la compresiune și conductivitatea termică. Aditivii PTFE sub formă de pulbere reduc și mai mult frecarea suprafeței pentru interfețele de contact dinamice. Fibra de sticlă îmbunătățește rigiditatea, dar poate crește interacțiunea abrazivă împotriva anumitor suprafețe metalice care se potrivesc. Este esențial să potriviți compoziția umpluturii cu medii exacte, presiune și parametrii de mișcare, mai degrabă decât selectarea calităților modificate doar pe baza fișelor de date cu specificații generale.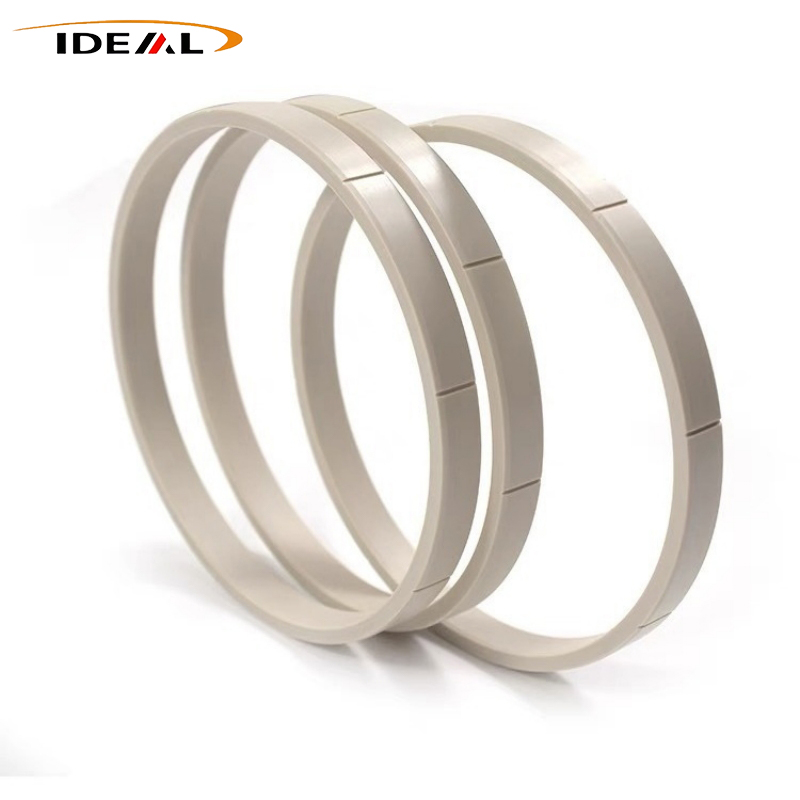
Componentele de etanșare și de rezervă rămân sub presiune constantă la compresiune odată instalate în interiorul cavităților glandei. Fluaj descrie o deformare permanentă lentă declanșată de forța statică de compresiune în timp. Când fluajul se acumulează dincolo de pragurile acceptabile, forța de preîncărcare scade, căile de scurgere se deschid și eficiența etanșării se deteriorează. Materialul de polieteretercetonă de înaltă calitate suprimă dezvoltarea fluajului chiar și în stări de funcționare la temperatură ridicată, ajutând hardware-ul să mențină forța de contact interfață adecvată pe intervale lungi de funcționare.
Oboseala mecanică ciclică reprezintă o altă sursă majoră de degradare a componentelor. Hardware-ul alternativ, rotativ sau cu cicluri de presiune supune piesele din polimer la cicluri repetate de încărcare-descărcare. Multe materiale polimerice dezvoltă micro-fisuri după milioane de evenimente ciclice, care se propagă în deteriorări vizibile ale suprafeței și defecțiuni funcționale.Inele PEEKmențin performanța structurală stabilă în condiții combinate de presiune-temperatura-mișcare, făcându-le potrivite pentru ansambluri care se confruntă cu numărări de cicluri de volum mare.
Frecarea și uzura determină în mod direct durata de viață utilă pentru contactul dinamic al hardware-ului. Uzura progresivă a suprafeței modifică geometria secțiunii transversale și rupe contactul interfacial necesar. Gradele polimerice neumplute oferă o performanță tribologică de bază solidă, în timp ce formulările combinate împing limitele rezistenței la uzură mai departe. Căldura de frecare redusă încetinește procesele de îmbătrânire conduse termic în interiorul matricei polimerice, creând un feedback pozitiv pentru o durată de funcționare extinsă a componentelor.
Finisajul suprafeței părții care se îmbină nu poate fi trecut cu vederea. Chiar și hardware-ul polimer de înaltă calitate va suferi abraziune accelerată atunci când rulează pe suprafețe metalice prea aspre. Documentația de inginerie ar trebui să definească parametrii de rugozitate acceptabili pentru arbori, carcase și suprafețe ale presetupei, alături de selecția materialului polimeric.
Hardware-ul industrial din lumea reală expune rareori componentele la o singură sursă de stres la un moment dat. Cele mai multe medii de operare stivuiesc temperatura, presiunea și expunerea la mediu chimic, accelerând îmbătrânirea materialului în comparație cu condițiile izolate de testare de laborator. Polimerii de uz general se umflă, se înmoaie sau dezvoltă deseori fisurarea prin stres atunci când sunt supuși condițiilor de lucru cu mai mulți factori.
Polieteretercetona prezintă compatibilitate cu spectru larg de solvenți organici, uleiuri minerale, lubrifianți și multe soluții chimice apoase. Doar un set restrâns de agenți chimici foarte concentrați produce o degradare măsurabilă a materialului. O astfel de inerție chimică păstrează geometria dimensională și integritatea suprafeței după imersiunea pe termen lung în fluidele de proces. Validarea compatibilității materialelor cu fiecare mediu de lucru specific rămâne necesară înainte de blocarea finală a proiectului.
Rezistența la hidroliză iese în evidență pentru scenariile de contact cu apă caldă și abur. Numeroși polimeri de înaltă performanță se confruntă cu degradare moleculară sub expunerea continuă la abur fierbinte. Acest polimer menține proprietățile mecanice de bază în timpul ciclurilor repetate de abur, extinzând domeniul de aplicare utilizabil în hardware-ul de procesare a fluidelor. Inginerii ar trebui să țină cont de faptul că presiunea amplifică ratele de atac chimic în multe ansambluri cu contact cu fluidul, iar datele de imersiune din laborator nu reproduc întotdeauna perfect rezultatele stării de câmp.
Chiar și componentele polimerice bine specificate pot reduce timpul de funcționare atunci când geometria presetupei, practicile de instalare sau valorile de degajare sunt configurate incorect. Numai calitatea materialului nu poate compensa deciziile slabe de proiectare mecanică. Echipele tehnice ar trebui să trateze specificațiile componente și proiectarea cavității glandei ca sarcini de inginerie legate, mai degrabă decât fluxuri de lucru separate.
Configurațiile inelului de rezervă reprezintă unul dintre cele mai comune modele de implementare. În condiții de înaltă presiune, materialul de etanșare din elastomer moale se poate strânge în golurile glandei și poate suporta daune de tip extrudare. Hardware-ul de rezervă din polimer rigid blochează căile de extrudare și păstrează integritatea elementului de etanșare primar.Inele PEEKîndeplinesc frecvent acest rol de inel de rezervă în ansamblurile de supape și cilindri de înaltă presiune din mai multe sectoare industriale.
Nu toate aplicațiile de etanșare necesită feronerie termoplastică de înaltă performanță. Atribuțiile de etanșare statică în condiții blânde pot adopta soluții alternative de polimeri sau elastomeri. Selectarea materialului ar trebui să urmeze întotdeauna evaluarea completă a limitelor condițiilor reale de funcționare.
Cerințe exigente de asamblare există în diverse domenii industriale. Fiecare aplicație aduce propria sa combinație unică de interval de presiune, înveliș de temperatură, tip de mișcare și profil de mediu de contact. Maparea parametrilor efectivi de lucru cu capacitățile materialelor sprijină selecția corectă a componentelor și un comportament hardware previzibil pe termen lung.
În aceste domenii operaționale, îmbunătățirea timpului de funcționare a componentelor provine din alegerea potrivită a calității materialelor, împreună cu un design atent al geometriei glandei. Defecțiunea componentelor observată pe teren se datorează adesea la colectarea incompletă a datelor privind starea de funcționare în fazele incipiente de proiectare. Documentarea temperaturii de vârf, a presiunii de vârf, a compoziției suportului și a volumelor ciclului de mișcare ajută echipele tehnice să evite scenariile evitabile de degradare a componentelor.Plastic idealoferă suport de revizuire tehnică pentru configurația componentelor specifice proiectului, pe baza seturilor de date privind condițiile de funcționare colectate.
Tabelul de mai jos prezintă valorile cheie de performanță pentru polimerii de etanșare de înaltă performanță utilizați pe scară largă. Această comparație sprijină screeningul preliminar al materialelor în timpul fluxurilor de lucru de proiectare inginerească. Fiecare material are puncte forte și limitări distincte care trebuie luate în considerare în raport cu cerințele specifice proiectului.
| Grad polimeric | Evaluare termică continuă | Compatibilitate chimică | Rezistenta la fluaj | Performanța tribologică | Stabilitate la hidroliză |
|---|---|---|---|---|---|
| ARUNCA O PRIVIRE | Ridicat | Excelent | Foarte bun | În funcție de nota Bine-Excelent | Excelent |
| PPS | Ridicat | Excelent | Bun | Moderat | Bun |
| PI | Foarte sus | Bun | Foarte bun | Bun | Moderat |
| PTFE | Ridicat | Excelent | Sărac | Excelent | Excelent |
| PAI | Foarte sus | Bun | Foarte bun | Foarte bun | Moderat |
PTFE oferă un comportament remarcabil la frecare scăzută, dar suferă de o slăbiciune notabilă la fluaj sub încărcare compresivă susținută. Poliimida tolerează temperaturi extrem de ridicate, dar prezintă o stabilitate limitată la hidroliză pentru expunerea pe termen lung la apă caldă.Inele PEEKobținerea unei performanțe echilibrate în dimensiunile termice, mecanice, chimice și hidrolitice, ceea ce explică adoptarea pe scară largă pentru sarcinile industriale cu factori de stres multipli. Datele de laborator tabulate servesc drept ghid de referință; Testarea de validare în condiții reale rămâne esențială pentru calificarea hardware-ului final.
Metodologia de fabricație modelează acuratețea dimensională a componentei finale și distribuția internă a tensiunilor. Există două căi de producție principale: turnarea prin injecție și prelucrarea CNC din forme extrudate. Fiecare rută aduce avantaje pentru diferite scenarii de volum de producție.
Turnarea prin injecție se potrivește producției în serie de volum mare. Este necesar un control adecvat al parametrilor matriței pentru a minimiza stresul intern rezidual. Condițiile de turnare prost controlate introduc stres ascuns în interiorul pieselor finite, care se eliberează treptat după instalare și creează distorsiuni dimensionale subtile. Componentele prelucrate CNC, provenite din stocul de bare extrudate de înaltă calitate, se comportă bine pentru comenzi de volum mic până la mediu și dimensiuni personalizate nestandard. Calitatea stocului de materie primă definește în mod direct consistența și repetabilitatea componentei finale.
Inginerii proiectanți trebuie să calculeze comportamentul expansiunii termice în calculele dimensiunilor glandei-cavității. Valorile adecvate ale jocului mențin presiunea de contact adecvată la temperatura maximă de funcționare evitând în același timp legarea mecanică. Benzile de toleranță variază în funcție de procesul de fabricație, dimensiunea nominală și gradul de polimer. Componentele cu diametru mai mare au în mod natural intervale mai largi de toleranță realizabile. Discuțiile în faza timpurie privind toleranța dintre echipele de inginerie și producție reduc problemele neașteptate legate de asamblare mai târziu în ciclurile de dezvoltare a produsului.
Inspecția post-procesare îndepărtează bavurile de suprafață și microfisurile create în timpul operațiunilor de prelucrare. Defectele de suprafață neabordate se propagă sub solicitări mecanice ciclice și scurtează durata de viață posibilă. Furnizorii de încredere de componente implementează fluxuri de lucru controlate pentru instrumentele de tăiere și proceduri de inspecție pentru a elimina astfel de imperfecțiuni ale suprafeței pentru componentele polimerice finite.
Etanșarea dinamică cu polimer pur în condiții de înaltă presiune este realizabilă numai cu un control strict asupra vitezei suprafeței, presiunii de contact și finisajului suprafeței de îmbinare. În majoritatea configurațiilor de înaltă presiune, acestea funcționează ca hardware de rezervă asociate cu elemente de etanșare primare din elastomer pentru a bloca deteriorarea extrudarii. Limitele parametrilor de funcționare specifici proiectului ar trebui verificate încrucișat cu documentația de proprietate pentru calitatea materialului.
Calitățile polimerice neumplute oferă, în general, rezistență superioară la hidroliză în condiții de expunere continuă la abur fierbinte. Mulți aditivi de umplutură creează căi potențiale pentru pătrunderea vaporilor în matricea polimerică. Compușii umpluți pot funcționa în continuare pentru scenariile de contact intermitent cu aburul. Evaluarea completă a compatibilității suportului trebuie finalizată pentru fiecare set unic de parametri ai condițiilor de funcționare.
Documentați valorile de temperatură continuă și de vârf, intervalele de presiune statică și ciclică, toate compozițiile mediilor de contact, estimările tipului de mișcare și ale ratei ciclului, dimensiunile cavității glandei, materialul piesei de îmbinare și specificațiile de rugozitate a suprafeței. Documentația cuprinzătoare privind starea de funcționare formează baza pentru selecția corectă a calității materialelor și durata de funcționare previzibilă a componentelor.
Modurile obișnuite de defecțiune observabile includ uzura suprafeței abrazive, deformarea legată de extrudare cauzată de un joc excesiv al glandei, distorsiunea dimensională indusă termic și creșterea fisurilor determinată de încărcarea mecanică ciclică. Documentarea observațiilor de defecțiuni din lumea reală ajută la rafinarea alegerilor de calitate a materialului și a geometriei cavității glandei pentru iterațiile hardware ulterioare.
Materia primă de calitate scăzută sau reciclată creează proprietăți mecanice inconsecvente în loturile de componente. Variațiile din interiorul matricei polimerice produc rate de uzură neuniforme și o degradare prematură neașteptată în condiții de expunere la mediu dur. Documentația privind trasabilitatea materialelor sprijină validarea sursei de materie primă pentru implementări critice de hardware industrial.
Acoperirea suplimentară a suprafeței este în general inutilă. Lubrifianții compatibili pot fi aplicați în timpul asamblarii pentru anumite scenarii de instalare, deși verificarea completă a compatibilității cu mediile de lucru utilizate final este obligatorie. Acoperirile de suprafață tind să se uzeze în timpul funcționării dinamice și nu pot fi contate pentru efecte persistente de reducere a frecării.
Obțineți o evaluare tehnică țintită pentru cerințele proiectului dumneavoastră de componente polimerice industriale.
contactaţi-ne